異材継手
ステンレス鋼と炭素鋼、低合金鋼、軟鋼、鋳鋼の遷移継手。


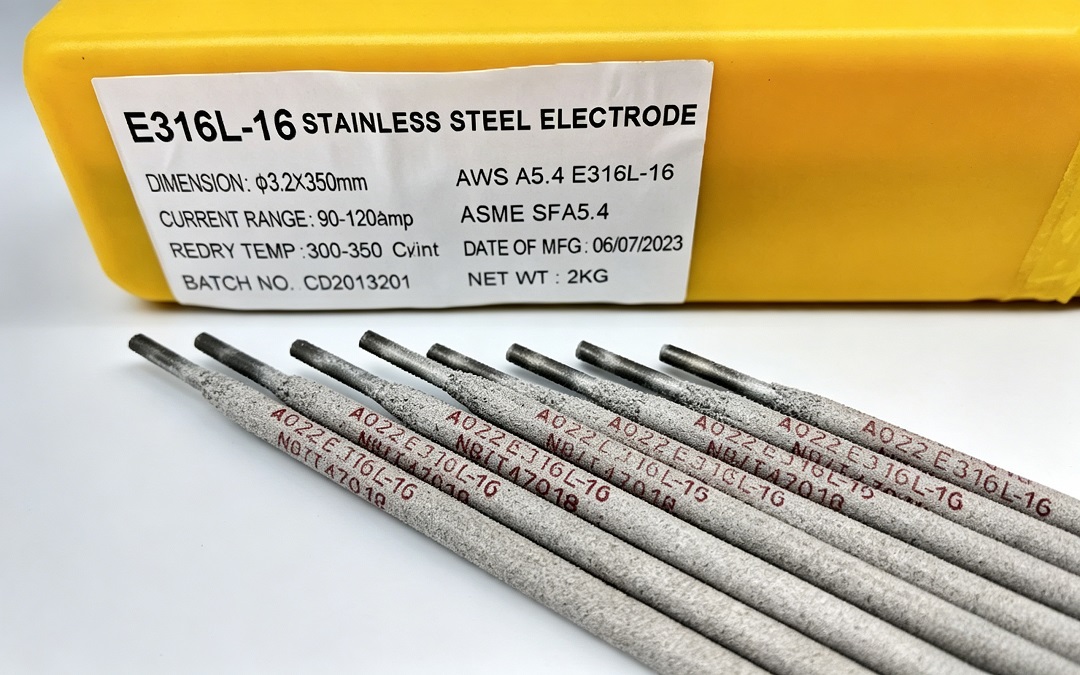
TOKO E309L-16 は、23Cr/13Ni の化学成分を持つルチール系低炭素ステンレス溶接棒で、 オーステナイト系ステンレス鋼と炭素鋼、低合金鋼、軟鋼、鋳鋼などの異材溶接用に設計されています。 また、炉や排気システムなどの高温機器、および炭素鋼の耐食性向上を目的とした クラッド/肉盛りにも広く使用されています。
用途に合うステンレス溶接棒をお探しですか? 以下の表に、代表的な 3 つの オーステナイト系ステンレス溶接棒グレードの違いをまとめました。
| 項目 | E309L-16 | E308L-16 | E316L-16 |
|---|---|---|---|
| 母材 | 異材継手 | 304 / 304L ステンレス | 316 / 316L ステンレス |
| 化学成分 | Cr 23–25%、Ni 12–14% | Cr 18–21%、Ni 9–11% | Cr 17–20%、Ni 11–14%、Mo 2–3% |
| 主な特性 | 希釈許容性、異材溶接 | 低炭素、一般耐食性 | モリブデンによる耐孔食性向上 |
| 主な用途 | ステンレスと炭素鋼、クラッド、炉 | 食品機器、化学タンク、304L 配管 | 海洋、医薬品、化学プロセス |
| 最高使用温度 | 約 300 °C 連続 | 約 400 °C 連続 | 約 400 °C 連続 |
TOKO E309L-16 異材溶接用溶接棒の化学成分、機械的性質、溶接条件、 保管方法の詳細です。
| 元素 | 値(%) |
|---|---|
| 炭素(C) | ≤ 0.03 |
| クロム(Cr) | 23.0 – 25.0 |
| ニッケル(Ni) | 12.0 – 14.0 |
| マンガン(Mn) | 0.5 – 2.5 |
| ケイ素(Si) | ≤ 1.0 |
| リン(P) | ≤ 0.040 |
| 硫黄(S) | ≤ 0.030 |
| モリブデン(Mo) | ≤ 0.75 |
| 特性 | 値 |
|---|---|
| 引張強さ(MPa) | ≥ 550(参考 580–640) |
| 耐力(MPa) | ≥ 350 |
| 伸び(%) | ≥ 25 |
| 硬さ(HB) | 約 180 |
| フェライト量(FN) | 10 – 20(参考 15) |
| 径(mm) | 電流(A) | 電圧(V) |
|---|---|---|
| 2.5 | 60 – 90 | 21 – 24 |
| 3.2 | 80 – 120 | 22 – 26 |
| 4.0 | 110 – 160 | 24 – 28 |
最適なアーク安定性のため DCEP(DC+)を推奨します。薄板では通常予熱は不要です。高温割れを避けるため、パス間温度は 150 °C 以下に保ってください。
| 状態 | 要件 |
|---|---|
| 未開封品 | 乾燥した場所(湿度 60% 未満)に保管 |
| 開封後の溶接棒 | 8 時間以内に使用、または 100–150 °C で保温 |
| 再乾燥(吸湿時) | 250–300 °C で 1 時間 |
元の密封包装のまま保管してください。吸湿はポロシティの原因となり、耐食性を低下させます。
石油化学、発電、プロセス産業における重要な異材継手や高温用途で信頼されています。
ステンレス鋼と炭素鋼、低合金鋼、軟鋼、鋳鋼の遷移継手。
炉、排気システム、熱交換器、キルン部品。
炭素鋼へのステンレスクラッドや、耐食性向上のための肉盛りにおけるバッファ層。
異材構造の反応器、圧力配管、貯蔵タンク。
ボイラ部品、タービンハウジング、熱交換器の遷移継手。
異材継手が必要な食品グレード機器やサニタリー配管。
E309L-16 は異材溶接用に設計されています。オーステナイト系ステンレス鋼と炭素鋼、 低合金鋼、軟鋼、鋳鋼の接合に使用されます。また、炉や排気システムなどの高温機器、 炭素鋼の耐食性向上を目的としたクラッド/肉盛りにも広く使用されています。
E309L は E308L(Cr 18–21%、Ni 9–11%)よりも高いクロム(23–25%)と ニッケル(12–14%)を含有しています。この高い合金含有量により、継手の 炭素鋼側からの希釈に対する許容性が高まり、マルテンサイトの生成を防ぎ、 割れリスクを低減できます。そのため、異材継手やバッファ層には E309L が 適しています。
はい。E309L-16 は炭素鋼にステンレスをクラッドまたは肉盛りする際の バッファ層としてよく使用されます。23Cr/13Ni の化学成分は希釈に耐えることができ、 低炭素含有量(C ≤ 0.03%)により炭化物の析出を最小限に抑えられます。
E309L 溶接部は通常、約 300 °C までの連続使用に適しています。これを超えると 耐酸化性が低下するため、E310 やニッケル基合金などのより高合金な溶接棒を 検討してください。
標準的な MOQ は 1 パレット(約 1–2 トン)です。標準的な生産納期は、 在庫グレードで 15–25 日、カスタム包装やプライベートブランドのご注文で 25–35 日です。適格な購入者様には無料サンプルをご提供しています。
母材、溶接姿勢、規格、月間数量をお知らせください。当社の溶接エンジニアが 最適な径をご提案し、希釈許容性を確認のうえ、ミルシートや配送オプションを 含む正式なお見積りをお送りします。
ロットごとの材料検査証明書、安全データシート、溶接手順のガイドラインを ダウンロードできます。すべての認証は第三者機関により検証され、 AWS A5.4 / ASME SFA-5.4 に準拠しています。